

För en blockfabrikschef, dentegelmaskinsformär en förbrukningsvara med betydande inverkan på produktionsekonomin. En form som varar 500 000 cykler är ett annat ekonomiskt förslag än en som varar 150 000 cykler. Skillnaden är inte bara kostnaden för själva ersättningsformen, utan också stilleståndstiden som krävs för att byta den, risken för dimensionsförskjutning som påverkar blockkvaliteten och arbetet med underhållet. Att förstå de faktorer som påverkar formens livslängd är viktigt för inköpschefer som behöver balansera förskottskostnaden mot den totala ägandekostnaden. En lågkostnadsform som slits snabbt är sällan det mest ekonomiska valet.
Denna guide är skriven för köpare som behöver utvärdera tegelmaskinsformar för betongblockproduktion. Vi kommer att undersöka de faktorer som bestämmer livslängden, inklusive materialval, värmebehandling, designgeometri, driftsförhållanden och underhållspraxis. Vi kommer att förklara hur varje faktor påverkar slitage och utmattning, hur man anger rätt form för din applikation och hur man utvärderar en leverantör. Vi kommer också att tillhandahålla detaljerade produktparametrar från vår fabrik på Fujian Quangong Mould Co.,Ltd. Oavsett om du producerar ihåliga block, markstenar, kantstenar eller specialiserade betongprodukter, hjälper den här guiden dig att välja en form som ger den bästa balansen mellan prestanda och livslängd.
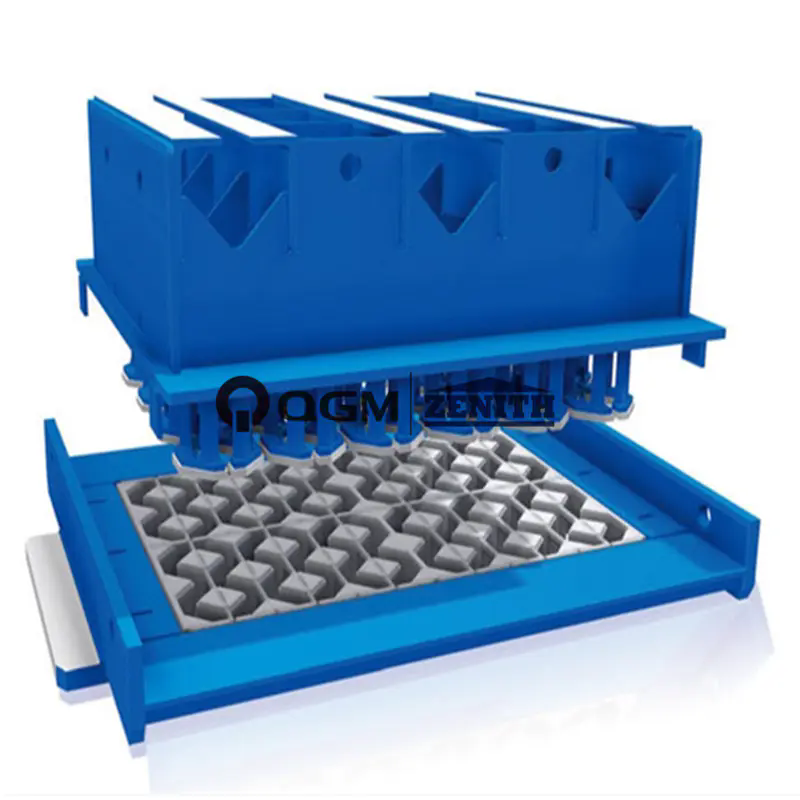
En tegelmaskinsform utsätts för en kombination av nötnings-, lim- och utmattningsförslitningsmekanismer under blockproduktion. Slitande slitage uppstår när betongblandningen, som innehåller sand, grus och cement, glider mot formens ytor. De hårda ballastpartiklarna fungerar som ett skärverktyg och tar gradvis bort material från formväggarna och kanterna på formhåligheterna. Limförslitning uppstår när betongblandningen fastnar på formens ytor, särskilt i hörnen och områden med komplex geometri. När blocket skjuts ut, rivs det vidhäftade materialet bort och tar med sig en del av formmaterialet. Utmattningsnötning uppstår på grund av den cykliska belastningen av formen under pressnings- och vibreringscykeln. Under miljontals cykler kan detta orsaka sprickor att initiera och fortplanta sig. Tabellen nedan sammanfattar dessa slitagemekanismer och deras effekter.
| Slitmekanism | Orsaka | Effekt på mögel | Typiskt läge |
| Slipande slitage | Hårda ballastpartiklar glider mot mögel | Gradvis borttagning av material, förlust av dimensioner | Formväggar, hålkanter |
| Självhäftande slitage | Betong fastnar på formytor | Materialet rivs ur, ytan uppruggas | Hörn, komplex geometri |
| Trötthetsslitage | Cyklisk belastning under pressning och vibration | Sprickinitiering och spridning | Stresskoncentrationspunkter |
| Korrosion | Fukt och kemikalier i betongblandning | Ytnedbrytning, gropfrätning | Alla ytor |
PåFujian Quangong Mould Co.,Ltd., vår fabrik designar formar för att motstå dessa slitagemekanismer genom noggrant materialval, värmebehandling och ytbehandling. Vi förstår att varje slitmekanism kräver olika motåtgärder, och vi arbetar med våra kunder för att välja den form som är bäst lämpad för deras specifika produktionsförhållanden.
Materialvalet är den enskilt viktigaste faktorn för att bestämma livslängden för en tegelmaskinsform. Formen måste ha hög hårdhet för att motstå abrasivt slitage, hög seghet för att motstå sprickbildning under cyklisk belastning och god dimensionsstabilitet för att bibehålla blocktoleranser. De vanligaste materialen för tegelmaskinsformar är legerade stål, såsom 42CrMo4, 40Cr och 20CrMnTi. Dessa stål erbjuder en kombination av härdbarhet, slitstyrka och seghet som är lämpliga för betongblockproduktion. Valet av material beror på blocktypen, produktionsvolymen och driftsförhållandena. Tabellen nedan jämför egenskaperna hos vanliga formmaterial.
| Material | Hårdhet (HRC) | Seghet | Slitstyrka | Typisk tillämpning |
| 42CrMo4 | 48-52 | Bra | Bra | Blockformar för allmänna ändamål |
| 40 Cr | 45-50 | Bra | Måttlig | Låg till medelvolym produktion |
| 20CrMnTi | 58-62 | Måttlig | Excellent | Utläggnings- och kantstensformar med stora volymer |
| Hardox 450 | 45-50 | Excellent | Bra | Kraftiga, slagkraftiga applikationer |
På vår fabrik använder vi högkvalitativa legerade stål från certifierade leverantörer. Vi verifierar materialsammansättningen och hårdheten innan den går i produktion. Vi erbjuder även skräddarsydda materialval för applikationer som kräver speciella egenskaper, såsom högtemperaturbeständighet eller korrosionsbeständighet. Vårt ingenjörsteam kan hjälpa dig att välja rätt material för din specifika blocktyp och produktionsvolym.
Värmebehandling är den process som förvandlar råstålet till en hållbar form. Det innebär att värma stålet till en specifik temperatur, hålla det vid den temperaturen under en viss tid och sedan kyla det med en kontrollerad hastighet. Värmebehandlingen bestämmer formens hårdhet, seghet och dimensionella stabilitet. De vanligaste värmebehandlingsprocesserna för tegelmaskiner är härdning och härdning, uppkolning och nitrering. Härdning och härdning ger en jämn hårdhet och seghet i hela formen. Karburering skapar ett hårt ytskikt samtidigt som en seg kärna bibehålls. Nitrering skapar ett extremt hårt ytskikt med utmärkt slitstyrka och låg distorsion. Tabellen nedan sammanfattar dessa värmebehandlingsprocesser.
| Värmebehandling | Behandla | Hårdhet uppnådd | Fördelar | Typisk tillämpning |
| Härdning & härdning | Värme, släcka, temperera | 45-52 HRC | Enhetliga egenskaper, bra seghet | Formar för allmänna ändamål |
| Förkolning | Värm i kolrik atmosfär, släck | 58-62 HRC (yta) | Hård yta, seg kärna | Applikationer med hög slitage |
| Nitrering | Värm i kväverik atmosfär | 60-65 HRC (yta) | Extrem ythårdhet, låg distorsion | Precisionsformar, produktion i hög volym |
På Fujian Quangong Mould Co., Ltd., har vår fabrik interna värmebehandlingsmöjligheter, inklusive ugnar med kontrollerad atmosfär och nitreringsutrustning. Vi verifierar hårdheten och fodraldjupet för varje form efter värmebehandling. Vi utför även måttbesiktning för att säkerställa att värmebehandlingen inte har orsakat distorsion. Vårt mål är att förse våra kunder med formar som har den optimala kombinationen av hårdhet och seghet för sin applikation.
Driftförhållandena har en betydande inverkan på livslängden för en tegelmaskinsform. De viktigaste faktorerna är betongblandningens design, vibrationsparametrarna, presskraften och cykeltiden. En betongblandning med hög ballasthalt och låg cementhalt är mer abrasiv och ger snabbare slitage. En blandning med hög fukthalt är mer vidhäftande och kan orsaka att den fastnar och rivs ut. Vibrationsparametrarna påverkar utmattningsbelastningen på formen. Högre vibrationsfrekvens och amplitud ökar den cykliska stressen och påskyndar utmattningsnötningen. Presskraften påverkar kontaktspänningen mellan betongen och formen. Högre presskraft ökar både abrasivt och adhesivt slitage. Cykeltiden påverkar kylningen och smörjningen av formen. Kortare cykeltider ökar driftstemperaturen och minskar smörjningens effektivitet. Tabellen nedan sammanfattar effekten av driftsförhållandena på formslitage.
| Driftskick | Effekt på mögelslitage | Begränsning |
| Högt samlat innehåll | Ökat slitage | Använd slitstarkt formmaterial |
| Högt fuktinnehåll | Ökat limslitage | Optimera mixdesign, använd släppmedel |
| Hög vibration | Ökat utmattningsslitage | Optimera vibrationsparametrar |
| Hög presskraft | Ökad kontaktstress | Använd mögel med högre hårdhet |
| Kort cykeltid | Ökad temperatur, minskad smörjning | Förbättra kylningen, använd smörjmedel med hög temperatur |
På vår fabrik arbetar vi med våra kunder för att förstå deras driftsförhållanden och för att rekommendera formdesignen och materialet som ger den längsta livslängden. Vi ger också vägledning om mixdesign och maskininställningar för att hjälpa våra kunder att optimera sin produktionsprocess och minska mögelslitaget.
Underhållsmetoder spelar en avgörande roll för att förlänga livslängden för en tegelmaskinsform. Även den bäst designade formen kommer att slitas ut i förtid om den inte underhålls ordentligt. De viktigaste underhållsmetoderna är regelbunden rengöring, inspektion och smörjning. Regelbunden rengöring tar bort betongrester som kan orsaka limslitage och störa blockutkastning. Inspektion identifierar slitage, sprickor och dimensionsförändringar innan de blir kritiska. Smörjning minskar friktionen och slitaget på formens ytor. Tabellen nedan sammanfattar underhållsmetoderna och deras frekvens.
| Underhållspraxis | Frekvens | Ändamål |
| Rengöring | Varje skift | Ta bort betongrester, förhindra limslitage |
| Visuell inspektion | Varje vecka | Identifiera slitage, sprickor och skador |
| Dimensionell inspektion | Månatlig | Verifiera blockdimensioner och formslitage |
| Smörjning | Som rekommenderat | Minska friktion och slitage |
| Release Agent Application | Varje cykel eller efter behov | Förhindra att den fastnar och rivs ut |
På Fujian Quangong Mould Co., Ltd., förser vi våra kunder med detaljerade underhållsriktlinjer för våra formar. Vi erbjuder även utbildning och teknisk support för att hjälpa våra kunder att implementera effektiva underhållsprogram. Vårt mål är att hjälpa våra kunder att maximera livslängden på sina formar och minimera stilleståndstiden.
Att utvärdera en leverantör av tegelmaskinsformar kräver fokus på tillverkningskapacitet, materialkvalitet, värmebehandling, kvalitetskontroll och teknisk support. Leverantören måste ha förmågan att bearbeta, värmebehandla och inspektera formar till de toleranser som krävs. De måste använda material av hög kvalitet från certifierade leverantörer. De måste ha intern värmebehandling eller en kvalificerad värmebehandlingspartner. De måste ha ett kvalitetskontrollsystem som säkerställer en jämn kvalitet. Och de måste tillhandahålla teknisk support för att hjälpa kunder att välja och underhålla rätt form. Tabellen nedan sammanfattar dessa utvärderingskriterier.
| Utvärderingskriterium | Vad du ska leta efter | Varför det spelar roll |
| Tillverkningsförmåga | CNC-bearbetning, EDM, sliputrustning | Säkerställer dimensionell noggrannhet |
| Materialkvalitet | Certifierade legerade stål, materialspårbarhet | Säkerställer slitstyrka och seghet |
| Värmebehandling | Egna ugnar, hårdhetsprovning | Säkerställer optimal hårdhet och seghet |
| Kvalitetskontroll | ISO 9001, måttbesiktning | Säkerställer konsekvent produktkvalitet |
| Teknisk support | Formdesign, materialval, underhåll | Hjälper till att maximera formens livslängd |
I vår fabrik har vi tillverkat formar för tegelmaskiner i över ett decennium. Vi har egen CNC-bearbetning, EDM, slipning och värmebehandling. Vi är ISO 9001-certifierade och vi för detaljerade register över alla inspektioner. Vårt tekniska team är tillgängligt för att hjälpa till med formdesign, materialval och underhåll. Vi inbjuder dig att utvärdera oss mot dessa kriterier och att betrakta oss som din partner för tegelmaskinsformar.
Följande tabell visar nyckelproduktparametrarna för våra tegelmaskinsformar. Dessa formar är designade för ihåliga block, massiva block, markstenar, kantstenar och andra betongprodukter. Vår fabrik kan också tillverka anpassade formar för att möta specifika krav.
| Parameter | Specifikationsområde | Anteckningar |
| Formmaterial | 42CrMo4, 40Cr, 20CrMnTi, Hardox 450 | Vald för blocktyp och volym |
| Hårdhet | 45-62 HRC | Beror på material och värmebehandling |
| Värmebehandling | Härdning och härdning, uppkolning, nitrering | Vald för slitstyrka |
| Ytfinish | Ra 0,8 - 3,2 um | Slät yta för enkel utkastning |
| Dimensionell tolerans | +/- 0,1 mm | Säkerställer blockets dimensionsnoggrannhet |
| Mögeltyper | Ihåligt block, massivt block, stenläggare, kantsten, anpassad | Designad för specifik blockgeometri |
| Förväntad livslängd | 150 000 - 1 000 000 cykler | Beror på material, drift och underhåll |
| MOQ | 1 set | Förhandlingsbart vid stora beställningar |
| Ledtid | 3-6 veckor | Beror på komplexitet och kvantitet |
På vår fabrik tillverkar vi våra tegelmaskiner för att uppfylla dessa specifikationer och mer. Vi kan anpassa materialet, hårdheten, värmebehandlingen och geometrin för att passa dina specifika krav. Vårt kvalitetskontrollsystem inkluderar inspektion av råvaror, inspektion under process och slutinspektion före leverans. Vårt mål är att förse våra kunder med högkvalitativa formar som ger lång livslängd och jämn blockkvalitet.
Fråga 1: Vilken är den viktigaste faktorn för att bestämma formens livslängd?
Svar: Materialval och värmebehandling är de viktigaste faktorerna. En form gjord av ett högkvalitativt legerat stål med rätt värmebehandling kommer att motstå nötning, vidhäftning och utmattningsslitage mycket bättre än en form gjord av ett material av lägre kvalitet. Driftförhållanden och underhållspraxis spelar dock också en betydande roll. Den bästa formen i världen kommer att misslyckas i förtid om den används utanför dess designgränser eller inte underhålls ordentligt.
Fråga 2: Hur kan jag se om min form är utsliten?
Svar: Tecken på mögelslitage inkluderar dimensionell drift (block uppfyller inte längre specifikationen), synligt slitage på hålrummets väggar och kanter, sprickor och fastsättning eller svår utkastning. Om du märker något av dessa tecken bör formen inspekteras och antingen repareras eller bytas ut. Regelbunden dimensionsinspektion är det bästa sättet att upptäcka slitage innan det påverkar blockkvaliteten.
Fråga 3: Kan en sliten form repareras?
Svar: I vissa fall kan en sliten form repareras genom svetsning och ombearbetning. Reparationsprocessen kan dock påverka värmebehandlingen och formens måttnoggrannhet. För högprecisionsformar eller formar med stort slitage är utbyte ofta det mer ekonomiska valet. Vår fabrik erbjuder reparationstjänster för mögel och kan ge råd om huruvida reparation eller utbyte är det bättre alternativet för just din form.
Fråga 4: Hur påverkar betongblandningen mögelslitaget?
Svar: Betongblandningen har en betydande effekt på mögelslitage. En blandning med hög ballasthalt och låg cementhalt är mer abrasiv och ger snabbare slitage. En blandning med hög fukthalt är mer vidhäftande och kan orsaka att den fastnar och rivs ut. För att minimera slitage, använd en välgraderad blandning med tillräckligt cementinnehåll och kontrollerad fukt. Vårt tekniska team kan hjälpa dig att optimera din mixdesign för längre livslängd.
Fråga 5: Vilken är den typiska livslängden för en tegelmaskinsform?
Svar: Den typiska livslängden för en tegelmaskinsform varierar från 150 000 till 1 000 000 cykler, beroende på material, värmebehandling, driftsförhållanden och underhåll. En högkvalitativ form tillverkad av 20CrMnTi med nitreringsbehandling kan uppnå 500 000 till 1 000 000 cykler i en välskött anläggning. En billigare form kan bara hålla i 150 000 till 300 000 cykler. Vår fabrik kan tillhandahålla en livslängdsuppskattning baserat på din specifika applikation.
Livslängden för en tegelmaskinsform bestäms av en kombination av materialval, värmebehandling, driftsförhållanden och underhållsmetoder. Genom att förstå dessa faktorer och välja en form som är lämpligt specificerad för din applikation, kan köpare uppnå längre livslängd, lägre total ägandekostnad och konsekvent blockkvalitet. På Fujian Quangong Mould Co., Ltd. har vår fabrik expertis och utrustning för att tillverka högkvalitativa formar för tegelmaskiner som uppfyller de mest krävande kraven. Vi använder certifierade legerade stål, intern värmebehandling och precisionsbearbetning för att säkerställa att varje form vi producerar ger pålitlig prestanda och lång livslängd.
Oavsett om du producerar ihåliga block, markstenar, kantstenar eller specialiserade betongprodukter, inbjuder vi dig att kontakta oss för att diskutera dina formkrav. Vi kan tillhandahålla prover, tekniska data och skräddarsydda lösningar. Vårt engagemang för kvalitet och kundnöjdhet har gjort oss till en pålitlig partner för blockfabriker runt om i världen.
Kontakta Fujian Quangong Mould Co.,Ltd. i dagför att diskutera dina krav på tegelmaskinsformar och upptäcka hur våra formar kan förbättra din produktionseffektivitet och blockkvalitet.


