

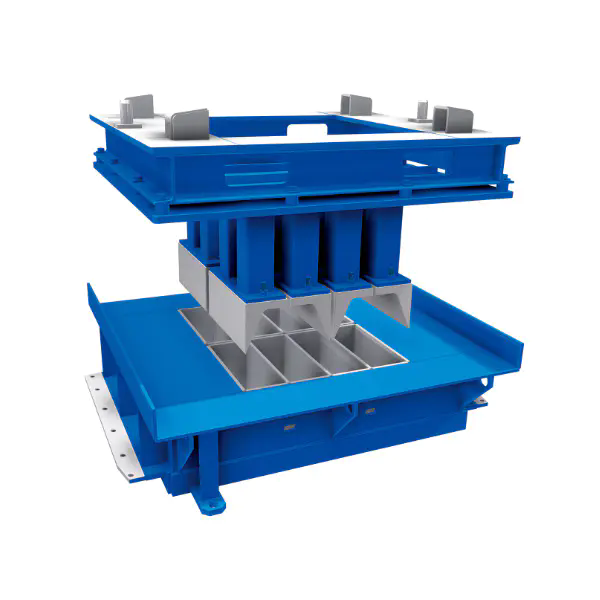
Dimensionsnoggrannhet är en av de viktigaste faktorerna att utvärdera när man köper ett betongblock eller tegelproduktionsform. Dimensionerna på formkaviteten, inriktningen av dess komponenter, konsistensen av kavitetsavstånd och noggrannheten hos dess monteringsgränssnitt påverkar alla formen och repeterbarheten hos färdiga produkter. Även när en blockmaskin arbetar med den specificerade produktionshastigheten, kan dimensionsavvikelser i formen bidra till inkonsekventa blockstorlekar, ojämna kanter, svårigheter under urformningen och ytterligare kvalitetskontrollkrav. För köpare är den verkliga frågan inte bara om en form kan producera en tegelsten, utan om den upprepade gånger kan producera tegelstenar eller block som uppfyller de avsedda dimensions- och funktionskraven under hela dess livslängd.
Vid bedömning av aTegelmaskinsform, bör inköpsteam se bortom det angivna priset och allmänna uttalanden om tillverkningsprecision. Ett tillförlitligt köpbeslut kräver en tydlig förståelse av kritiska dimensioner, tillämpliga toleranser, materialegenskaper, inspektionsmetoder, maskinkompatibilitet och ersättningskrav. Fujian Quangong Mould Co., Ltd bör utvärderas mot de faktiska kraven för den avsedda produktionslinjen, med tekniska specifikationer bekräftade innan en beställning görs. Den här guiden förklarar hur dimensionell noggrannhet påverkar tillverkningsprestanda och ger ett praktiskt ramverk för att jämföra formleverantörer, granska tekniska ritningar och minska inköpsrisker.
1. Vad betyder dimensionell noggrannhet i formtillverkning?
2. Varför påverkar dimensionsnoggrannheten blockkvaliteten och produktionseffektiviteten?
3. Vilka tekniska parametrar bör köpare utvärdera innan de köper?
4. Hur kan köpare verifiera mögelprecisionen och välja en lämplig leverantör?
5. Slutsats: Hur kan exakta formar stödja bättre köpbeslut?
Dimensionsnoggrannhet beskriver hur nära de faktiska måtten på en tillverkad komponent motsvarar dess specificerade designmått. Vid tillverkning av tegel och betongblock gäller konceptet mer än den totala yttre storleken på en form. Det inkluderar kavitetslängd, kavitetsbredd, kavitetsdjup, väggtjocklek, avstånd mellan kaviteter, monteringshålspositioner, referensytor och inriktningen av komponenter som rör sig eller kommer i kontakt med varandra under produktionen. Dessa mätningar avgör tillsammans om formen kan fungera som avsett när den installeras på en viss blocktillverkningsmaskin.
För upphandlingsändamål är det viktigt att skilja dimensionell noggrannhet från repeterbarhet och allmän tillverkningskvalitet. Noggrannhet avser skillnaden mellan ett uppmätt värde och dess specificerade mål. Repeterbarhet handlar om huruvida samma mätning kan reproduceras konsekvent under jämförbara förhållanden. En form kan tillverkas nära sina måldimensioner men fortfarande uppvisa överdriven variation mellan hålrum. Omvänt kan flera kaviteter ha mycket lika dimensioner medan alla avviker från den avsedda designen. Båda situationerna kan skapa problem, även om lämpliga korrigerande åtgärder kan skilja sig åt.
De kritiska dimensionerna beror på formkonstruktionen, blocktypen, tillverkningsprocessen och kraven på den färdiga produkten. Köpare ska inte anta att varje mätning har samma effekt på produktkvaliteten. Följande områden förtjänar särskild uppmärksamhet vid ritningsgranskning och leverantörsutvärdering.
En tekniskt komplett ritning bör identifiera de dimensioner som är funktionellt kritiska snarare än att tilldela samma tolerans urskillningslöst till varje funktion. Att skärpa en tolerans utan tydliga tekniska skäl kan öka bearbetningstiden och inspektionskostnaderna utan att ge en meningsfull förbättring av färdiga block. Av denna anledning bör köparen och tillverkaren komma överens om den avsedda funktionen för varje kritisk funktion innan ritningen slutförs.
En dimensionstolerans definierar den tillåtna variationen kring en nominell dimension. Om en ritning anger en nominell kavitetsbredd på 100 mm med en bilateral tolerans på plus eller minus 0,20 mm, är det acceptabla området 99,80 mm till 100,20 mm. Detta är ett illustrativt exempel, inte en bekräftad specifikation för någon speciell form. Det faktiska acceptabla intervallet måste fastställas av den godkända ritningen, tillämpliga produktkrav och tillverkningsprocessens kapacitet.
Köpare bör också skilja dimensionella toleranser från geometriska toleranser. En breddmätning ensam kan inte fastställa om ett hålrum är tillräckligt kvadratiskt, om två ytor är parallella eller om ett monteringsgränssnitt är korrekt placerat i förhållande till ett referensdatum. Geometrisk dimensionering och tolerans, i förekommande fall, ger en strukturerad metod för att definiera dessa samband. För komplexa gjutformssammansättningar kan det hjälpa till att förhindra oenighet som orsakas av ritningar som anger individuella dimensioner men som inte förklarar hur funktionerna måste förhålla sig till varandra.
Mätförhållanden har också betydelse. Instrumenten måste vara lämpliga för den funktion som inspekteras, hållas i lämpligt skick och användas av utbildad personal. Temperatur, ytföroreningar, grader och inkonsekventa mätplatser kan påverka avläsningarnas tillförlitlighet. När mycket snäva toleranser anges, bör mätosäkerheten beaktas snarare än att behandla varje visad decimal som bevis på noggrannhet.
Överväg en form där varje kavitet har rätt nominell längd, men monteringsytan inte är i linje med maskinens lokaliseringsreferens. Kavitetsmåtten kan verka tillfredsställande när de kontrolleras individuellt, men formen kan fortfarande vara felaktigt placerad efter installationen. På liknande sätt kan en form uppfylla sina krav på total längd samtidigt som den visar överdriven variation i individuella kavitetsdjup. En enda övergripande mätning skulle inte avslöja detta tillstånd.
Av denna anledning bör en tegelmaskinsform bedömas som en funktionell tillverkningsenhet snarare än en samling orelaterade dimensioner. Köpare bör begära en godkänd teknisk ritning, identifiera de kritiska egenskaperna för kvalitet och bekräfta hur dessa egenskaper kommer att mätas. Om produkten kräver flera hålrum bör inspektionsplanen ta upp både dimensionerna för enskilda hålrum och överensstämmelsen mellan dem.Fujian Quangong Mould Co.,Ltdbör bedömas mot dessa dokumenterade krav istället för att enbart förlita sig på breda beskrivningar som hög precision eller avancerad tillverkning.
Målet är inte att kräva minsta möjliga tolerans för varje funktion. Det är att specificera och verifiera de toleranser som krävs för att producera överensstämmande block, uppnå tillförlitlig installation och upprätthålla repeterbar prestanda. Det tillvägagångssättet ger upphandlingsteam en mer försvarbar grund för att utvärdera kvalitet, kostnad och långsiktig lämplighet.
Dimensionell noggrannhet påverkar produktionen genom en kedja av sammankopplade mekaniska och processförhållanden. Formen definierar geometrin som är tillgänglig för att forma produkten, medan maskinen tillhandahåller den rörelse, tryck, vibration och timing som behövs för att konsolidera materialet. Det färdiga blocket speglar samspelet mellan dessa faktorer. Följaktligen kan ett dimensionsproblem inte alltid tillskrivas formen ensam, men formnoggrannheten är en väsentlig del av ett stabilt produktionssystem.
För köpare är denna distinktion särskilt viktig när man jämför offerter. En lågkostnadsform kan verka attraktiv om köpeskillingen betraktas isolerat. Men om dess dimensioner är inkonsekventa, dess gränssnitt inte stämmer överens med maskinen, eller dess slitage orsakar för tidiga dimensionsförändringar, kan den initiala besparingen kompenseras av ytterligare justeringar, avvisade produkter, underhållsarbete och oplanerat utbyte. Ett alternativ med högre priser är inte heller automatiskt bättre. Det lämpliga valet är formen som visar överensstämmelse med de överenskomna tekniska kraven och erbjuder lämpligt värde över sin förväntade livslängd.
Förhållandet mellan formgeometri och färdiga produktdimensioner beror på typen av block, materialblandningen och maskinens driftsförhållanden. Ändå är flera mekanismer relevanta för de flesta tillämpningar för tillverkning av betongblock.
Dessa effekter är inte lika viktiga för varje applikation. Ett ihåligt block för allmänt ändamål och en precisionslåsande beläggningsenhet kan ha olika dimensionskrav och acceptanskriterier. Köpare bör därför definiera den färdiga produktspecifikationen först och arbeta baklänges för att fastställa de formegenskaper som krävs för att uppnå den.
En form måste passa den maskin som den är designad eller godkänd för. Kompatibilitet involverar monteringsmått, lokaliseringsfunktioner, övergripande kuvert, arbetsavstånd och förhållandet mellan formen och tillhörande maskinkomponenter. Om en ersättningsform skiljer sig från den ursprungliga designen, kan även en liten avvikelse i ett kritiskt gränssnitt göra installationen svår eller kräva otillåtna modifieringar.
Till exempel kan monteringshål som inte är i linje med maskinen fresta en operatör att förstora hål eller modifiera en konsol. Sådana ändringar kan påverka inriktningen, lastfördelningen eller enhetens integritet. De kan också försvåra framtida utbyte och skapa osäkerhet om huruvida formen fortsätter att uppfylla de ursprungliga designkraven. Köpare bör undvika att behandla ändringar på plats som ett godtagbart substitut för att bekräfta kompatibilitet före leverans.
Maskinidentifiering är därför ett inköpskrav, inte en administrativ detalj. Köparen bör tillhandahålla maskintillverkaren, modellen, relevant serie- eller konfigurationsinformation där så är lämpligt, den befintliga formritningen om sådan finns och den avsedda produktdesignen. Om maskinen har modifierats ska dessa ändringar också avslöjas. Leverantören kan sedan se över gränssnitten och klargöra vilka dimensioner som kräver bekräftelse innan tillverkningen påbörjas.
Dimensionell noggrannhet påverkar kostnaderna på sätt som sträcker sig bortom formfakturan. En form som konsekvent producerar överensstämmande block kan minska inspektions-, justerings- och sorteringsarbete som kan undvikas. Det kan också minska sannolikheten för att byta ut en form i förtid på grund av dimensionsfel eller en felaktig initial passning. Dessa potentiella besparingar bör utvärderas med hjälp av faktiska produktionsdata snarare än antagna från en leverantörs allmänna påståenden.
En praktisk kostnadsöversikt kan innehålla följande poster:
Köpare bör undvika att anta att dimensionell noggrannhet enbart avgör livslängden. Slitstyrka, materialval, värmebehandling i förekommande fall, underhåll, produktionsvolym och driftsförhållanden påverkar också hur en form presterar över tid. Noggranna initiala mått kan inte kompensera för olämpliga material eller dåligt underhåll. På samma sätt kan ett hållbart material inte korrigera en form som tillverkats utanför den godkända dimensionsspecifikationen.
Fujian Quangong Mould Co., Ltd bör därför utvärderas genom en kombinerad bedömning av designöverensstämmelse, tillverkningskonsistens, maskinkompatibilitet och livscykelkostnad. En användbar leverantörsdiskussion frågar hur kritiska dimensioner kontrolleras, vilka inspektionsprotokoll som tillhandahålls och hur delar som inte uppfyller kraven hanteras. Dessa frågor ger mer handlingskraftiga bevis än ett allmänt löfte om precision.
När färdiga block visar dimensionsvariationer bör inköps- och produktionsteam undersöka hela formningsprocessen. Materialfuktighet, gradering av ballast, cementhalt, fyllningskonsistens, packning, vibrationsinställningar, härdningsförhållanden och hantering kan alla påverka slutprodukten. En form som uppfyller sina ritningskrav kan fortfarande producera oacceptabla block om produktionsprocessen är instabil.
En vettig undersökning börjar med att mäta både mögeln och ett representativt urval av färdiga produkter. Om formens dimensioner ligger utanför de godkända gränserna, bör korrigerande åtgärder fokusera på formen eller dess installation. Om formen överensstämmer men de färdiga produkterna varierar, bör teamet undersöka processinställningar och materialförhållanden innan de godkänner en ersättning. Att jämföra resultat över flera kaviteter kan hjälpa till att identifiera om variationen följer en viss kavitet, en maskinposition eller en hel produktionsbatch.
Detta evidensbaserade tillvägagångssätt förhindrar onödiga inköpskostnader och gör leverantörsdiskussioner mer produktiva. Den fastställer också en baslinje för övervakning av slitage och utvärdering av framtida ersättningsformar. För inköpsteam är målet ett repeterbart produktionsresultat, inte bara en komponent som klarar en isolerad inspektion.
En inköpsspecifikation bör översätta de avsedda produktionskraven till mätbara egenskaper. För en betongblockform innebär det att man beskriver den färdiga produkten, maskingränssnittet, de kritiska dimensionerna, materialen, tillverkningskraven och det kontrollbevis som krävs för godtagande. Om dessa artiklar förblir vaga kan det hända att offerter från olika leverantörer inte är direkt jämförbara. En leverantör kan prissätta en standardform med breda toleranser, medan en annan kan innehålla ytterligare bearbetning och inspektion. Utan en gemensam specifikation kan köparen jämföra priser som inte representerar likvärdiga produkter.
När du granskar en offert för en tegelmaskinsform, begär ett tekniskt dokument som identifierar den godkända ritningsrevisionen, materialkvalitet, värmebehandlingskrav i tillämpliga fall, kritiska toleranser och acceptanskriterier. Dessa uppgifter bör bekräftas skriftligen snarare än härledas från produktfoton eller allmänna katalogbeskrivningar. En gjutforms tekniska lämplighet måste fastställas mot den specifika maskinen och den färdiga produkten, särskilt när köpet avser anpassade mått eller ett utbyte av en befintlig montering.
| Parameter | Vad köparen ska specificera | Varför det spelar roll | Bevis att begära |
| Färdig produkttyp | Massivt block, ihåligt block, gatsten, förreglingsenhet eller annan definierad profil | Fastställer erforderlig kavitetsgeometri och avsedd användning | Godkänd produktritning eller måttspecifikation |
| Kavitets längd och bredd | Nominella mått och tillåtna avvikelser för varje kritisk egenskap | Styr huvudgeometrin för den formade produkten | Dimensionerad formritning och inspektionsresultat |
| Kavitetsdjup | Specificerat djup, referensdatum och tillämplig tolerans | Påverkar produktens höjd och hålighetskonsistens | Uppmätta djupregister från definierade platser |
| Kavitetsavstånd | Centrum-till-centrum-avstånd eller annan tydligt definierad referens | Hjälper till att upprätthålla konsistens mellan håligheter och inom formlayouten | Layoutritning och måttbesiktningsrapport |
| Geometriska toleranser | Tillämpliga krav på planhet, parallellitet, vinkelräthet, position eller profil | Kontrollerar relationer mellan funktionsytor | Inspektionsplan med definierade datum och mätmetoder |
| Materialklass | Exakt kvalitet eller överenskommen materialspecifikation för formkomponenterna | Påverkar styrka, seghet, slitagebeteende och lämplighet för arbetsmiljön | Materialcertifikat eller spårbar materialdokumentation |
| Värmebehandling | Obligatorisk process, tillämplig komponent och acceptanskriterier om specificerat | Kan påverka hårdhet, slitstyrka och dimensionsstabilitet | Värmebehandlingsrekord och hårdhetsresultat där så krävs |
| Ytans skick | Erforderlig finish, tillåtna defekter och eventuella specificerade grovhetsvärden | Kan påverka släppbeteende, slitage och kontaktförhållanden | Visuell inspektion och ytmätningsprotokoll där tillämpligt |
| Maskingränssnitt | Monteringshålspositioner, lokaliseringsytor, övergripande kuvert och utrymmeskrav | Avgör om formen kan installeras korrekt | Godkänd gränssnittsritning eller dokumenterad kompatibilitetsgranskning |
| Besiktning och acceptans | Provtagningsmetod, mätutrustning, rapporteringsformat och avvikelseförfarande | Definierar hur överensstämmelse ska visas innan godkännande | Slutbesiktningsrapport och överenskomna acceptanshandlingar |
Tabellen ger ett ramverk för upphandling snarare än en tillverkarspecifik specifikation. De exakta värdena måste komma från den godkända konstruktionen och produktionskraven. En leverantör bör inte förväntas härleda kritiska toleranser enbart från ett produktnamn.
Dimensionsnoggrannhet och materialprestanda är relaterade men separata aspekter av formkvaliteten. Materialvalet påverkar motståndet mot slitage, deformation, stötar och upprepade produktionsbelastningar. Det finns dock ingen enskild stålkvalitet eller hårdhetsvärde som är lämplig för varje form. Det korrekta valet beror på formens design, maskinen, blandningens nötande egenskaper, produktionshastigheten, den förväntade underhållsstrategin och tillverkarens tekniska bedömning.
Upphandlingsteam bör be leverantören att identifiera materialet som används för varje relevant komponent och förklara hur det specificerade materialet stöder de avsedda driftsförhållandena. Om konstruktionen kräver värmebehandling ska det i inköpsordern anges vilka komponenter som kräver det och hur överensstämmelse ska verifieras. Enbart en hårdhetsavläsning bevisar inte att materialet har den erforderliga segheten, att värmebehandlingen utförts korrekt eller att komponenten har acceptabla dimensioner.
Där spårbarhet är viktigt kan köpare begära materialcertifikat eller motsvarande uppgifter kopplade till den levererade beställningen. Nivån på dokumentationen bör återspegla applikationens risk och komplexitet. En enkel ersättningsform kan behöva ett annat dokumentationspaket än en form som används i en produktionslinje med stora volymer där oväntade stillestånd får betydande konsekvenser.
Köpare bör endast inkludera numeriska värden när de stöds av den godkända konstruktionen, maskindokumentationen, produktstandarden eller ett ömsesidigt överenskommet tekniskt krav. Det är olämpligt att använda en generisk tolerans som ett universellt riktmärke för varje kavitet och varje blockmaskin. En form avsedd för en viss beläggningsprodukt kan kräva andra dimensionskontroller än en som är avsedd för ett konventionellt murblock.
Till exempel kan ett inköpsteam definiera en nominell kavitetsdimension på 200 mm och ange en tillåten variation på plus eller minus 0,15 mm. Detta är en hypotetisk illustration av hur ett krav kan skrivas, inte ett påstående om att värdet är lämpligt för varje applikation. Innan en sådan tolerans antas bör köparen överväga den färdiga produktspecifikationen, mätmetoden, tillverkningsprocessen och leverantörens påvisade förmåga.
Användbara specifikationsfält inkluderar:
Dessa detaljer gör inköpsordern verkställbar och minskar osäkerheten vid inkommande inspektion. De hjälper också till att förhindra ett vanligt upphandlingsproblem: att efter leverans upptäcka att leverantören och köparen tolkade samma nominella dimension olika.
Prisjämförelser bör påbörjas först efter att den tekniska omfattningen har anpassats. Varje leverantör bör citera mot samma ritningsrevision, materialkrav, dimensionstoleranser, inspektionsomfattning och leveransvillkor. Om en leverantör föreslår ett alternativt material eller tillverkningsmetod bör avvikelsen vara tydligt dokumenterad och godkänd innan tillverkning. Annars kan offerten se billigare ut eftersom den utesluter krav som en annan leverantör har tagit med.
Köpare kan använda ett jämförelseblad som skiljer obligatoriska krav från valfria tjänster. Obligatoriska artiklar kan inkludera maskinkompatibilitet, kritiska kavitetsdimensioner, specificerat material och slutinspektion. Valfria artiklar kan inkludera ytterligare mätrapporter, reservdelar för slitage eller förbättrad spårbarhet. Distinktionen gör det möjligt för inköpsteam att identifiera verkliga kostnadsskillnader utan att förbise tekniska utelämnanden.
Det är också användbart att utvärdera leverantörens svarskvalitet. Kan tillverkaren förklara hur kritiska dimensioner bearbetas och mäts? Identifierar den oklara ritningsdetaljer innan arbetet påbörjas? Kan den ge bevis på överensstämmelse snarare än att förlita sig på muntliga försäkringar? Dessa frågor hjälper till att bedöma om leverantören har en kontrollerad tillverkningsprocess och förstår inköpsrisken.
För Fujian Quangong Mould Co., Ltd, bör köpare begära den faktiska dimensionsspecifikationen, tillämpliga materialdetaljer, maskinkompatibilitetsbekräftelse och överenskomna inspektionsregister för den föreslagna formen. Eventuell tillverkarspecifik tolerans, hårdhet, ledtid, livslängdsuppskattning eller produktionskapacitet bör verifieras genom aktuell teknisk dokumentation och den kommersiella offerten. Detta tillvägagångssätt gör att inköpsbeslutet kan baseras på bevis snarare än overifierade antaganden.
Leverantörsutvärdering bör fastställa om formen kan tillverkas enligt den godkända ritningen och om överensstämmelse kan påvisas innan komponenten går i produktion. Detta kräver mer än att fråga om leverantören har kontrollutrustning. Köpare måste förstå vilka dimensioner som mäts, hur mätningarna tas, hur resultat registreras och vad som händer om en funktion faller utanför acceptansgränserna. En tillverkare kan äga sofistikerade mätinstrument men saknar fortfarande en besiktningsplan som tar upp köparens viktigaste funktionskrav.
För en tegelmaskinsform börjar en praktisk verifieringsprocess under offerten och fortsätter genom ritningsgodkännande, produktion, slutbesiktning, leverans och driftsättning. Ju tidigare en diskrepans identifieras, desto lättare är det att lösa. Att vänta tills installationen för att kontrollera monteringsdimensioner eller kavitetsgeometri kan skapa förseningar som kan undvikas, särskilt när formen har tillverkats specifikt för en kunds maskin.
Det första steget är en teknisk granskning. Köparen bör tillhandahålla produktritning, maskininformation och alla befintliga formdimensioner som är relevanta för utbytet eller anpassad beställning. Leverantören bör granska dokumenten för saknade dimensioner, motstridiga toleranser, oklara datum och gränssnitt som kräver bekräftelse. Om köparen endast har ett fysiskt prov snarare än en komplett ritning, bör parterna komma överens om mätning och godkännandeprocess innan tillverkningen startar.
Under detta skede bör inköpsteamet verifiera följande:
Dessa kontroller skapar en gemensam teknisk baslinje. De minskar också sannolikheten för en tvist där leverantören säger sig ha följt ritningen medan köparen förväntade sig en annan tolkning av produkten eller maskingränssnittet.
Mätmetoden bör matcha funktionens geometri, tolerans och tillgänglighet. Konventionella kalibrerade mätinstrument kan räcka för många linjära dimensioner. Mer komplexa kavitetsprofiler eller positionsförhållanden kan kräva specialiserade fixturer, koordinatmätning, optiska metoder eller annan validerad teknik. Valet bör baseras på den erforderliga mätosäkerheten och komponentens geometri, inte bara på utrustningens sofistikerade.
| Besiktningsstadiet | Objekt att verifiera | Möjlig metod | Acceptansgrund |
| Inkommande material | Materialidentifiering och spårbarhet vid behov | Certifikatgranskning och identifieringskontroller | Godkänd materialspecifikation |
| Bearbetningsinspektion | Kritiska kavitetsdimensioner och monteringsegenskaper | Lämpliga kalibrerade mätare, mikrometrar, bromsok eller dedikerade fixturer | Godkända rittoleranser |
| Geometrisk inspektion | Planhet, parallellitet, position och profil där detta anges | Lämplig ytmätning, fixturer eller koordinatmätutrustning | Definierade datum och geometriska toleranser |
| Monteringsinspektion | Mått för passning, anpassning och gränssnitt | Dimensionskontroller och dokumenterad passningsverifiering | Godkända monterings- och maskingränssnittskrav |
| Slutbesiktning | Angivna kritiska egenskaper och synliga defekter | Besiktningsrapport med mätresultat | Överenskomna acceptanskriterier |
| Produktionsvalidering | Färdiga blockmått och konsistens | Mätningar av representativa produktionsprover | Färdig produktspecifikation och överenskomna processvillkor |
Denna besiktningsplan är illustrativ och bör anpassas till den faktiska utformningen. Inte varje form kräver koordinatmätning, och inte varje dimension behöver samma inspektionsfrekvens. Planen bör prioritera funktioner vars fel kan förhindra installation, påverka produktöverensstämmelse eller skapa en betydande operativ risk.
En användbar inspektionsrapport identifierar ritningsrevision, artikel- eller ordernummer, inspekterade egenskaper, nominella värden, uppmätta värden, acceptansgränser, inspektionsdatum och mätmetod där så är lämpligt. Om det finns flera hålrum bör rapporten identifiera hålrummen individuellt snarare än att endast presentera ett övergripande resultat. Detta hjälper köparen att avgöra om dimensionerna är konsekventa över formen och om någon lokal avvikelse har dolts av ett genomsnitt.
Upphandlingsteam bör leta efter saknade mätningar såväl som misslyckade mätningar. En rapport som anger att formen passerade inspektionen är mindre informativ när den inte identifierar de inspekterade dimensionerna eller förklarar acceptanskriterierna. På samma sätt är en lista med mätvärden svår att tolka när rapporten inte identifierar den relevanta ritningsrevisionen.
Mätosäkerhet bör beaktas när den specificerade toleransen är snäv i förhållande till mätmetodens förmåga. Ett mätresultat nära en acceptansgräns kan kräva en fördefinierad beslutsregel, särskilt när konsekvenserna av att acceptera en icke-konform form är betydande. Köpare och leverantörer bör komma överens om behandlingen av gränsöverskridande resultat innan inspektionen påbörjas snarare än att besluta efter det att en oenighet uppstår.
En avvikande dimension bör dokumenteras och bedömas mot den godkända specifikationen. Leverantören och köparen bör fastställa om avvikelsen kan korrigeras utan att kompromissa med konstruktionen, om omarbetning är tekniskt acceptabel eller om formen måste bytas ut. Omarbetning ska aldrig godkännas bara för att det gör att komponenten passar under en informell rättegång. Alla korrigerande åtgärder måste bevara den nödvändiga strukturella integriteten, funktionella relationer och maskinkompatibilitet.
Efter korrigerande arbete bör de berörda funktionerna mätas om och alla relaterade dimensioner som kunde ha ändrats bör kontrolleras. Det slutliga inspektionsprotokollet bör återspegla det faktiska skicket för den levererade komponenten. Om en avvikelse accepteras genom koncession, bör godkännandet identifiera den påverkade egenskapen, den tillåtna avvikelsen och eventuella användningsbegränsningar. Det muntliga godkännandet är otillräckligt när ändringen påverkar den överenskomna köpspecifikationen.
Köpare bör också fastställa vem som bär kostnaden för korrigering, returfrakt, utbyte och tillhörande förseningar när en leverantör levererar en form som inte uppfyller kraven. Dessa kommersiella arrangemang definieras bäst i inköpsordern eller leveransavtalet innan tillverkningen påbörjas.
En leverantörsbedömning bör ta hänsyn till teknisk kompetens, tillverkningskonsistens, dokumentation, kommunikation och support efter försäljning. Syftet är inte att ge en leverantör högsta betyg för det största antalet certifikat eller den mest utarbetade inspektionsutrustningen. Syftet är att avgöra om tillverkaren på ett tillförlitligt sätt kan leverera den specifika form som köparen kräver.
En praktisk utvärdering kan omfatta fem områden.
Där produktionskontinuitet är viktigt bör köpare också fråga hur leverantören hanterar ritningsrevisioner och återkommande beställningar. En ersättningsform tillverkad månader senare bör kontrolleras mot den godkända designen snarare än att förlita sig på ett informellt minne av den tidigare beställningen. Att föra kontrollerade ritningar och inspektionsprotokoll minskar risken för gradvis specifikationsavvikelse.
Slutinspektion före leverans kan inte bevisa alla aspekter av produktionsprestanda. Installation och provproduktion ger ytterligare en möjlighet att verifiera samspelet mellan formen och maskinen. Driftsättningsprocessen ska följa maskintillverkarens säkerhets- och driftsinstruktioner och ska utföras av kvalificerad personal.
Under valideringen bör produktionsteamet kontrollera formens installation, placering och monteringsgränssnitt, spelrum och funktionssätt. Representativa block bör mätas mot den färdiga produktspecifikationen. Om produktionssystemet har flera hålrum bör prover tas från olika hålrumspositioner så att lokala skillnader kan identifieras.
Resultat bör registreras tillsammans med relevanta processförhållanden, inklusive materialsats, fuktförhållanden där de övervakas, maskininställningar och tidpunkten för produktion. Denna information hjälper till att skilja ett mögelrelaterat problem från en processvariation. Om dimensionerna ligger utanför det angivna intervallet bör teamet undersöka systematiskt istället för att omedelbart ändra flera maskininställningar samtidigt.
Ett framgångsrikt försök ger en praktisk baslinje för efterföljande övervakning. När produktionen fortsätter kan periodiska dimensionskontroller avslöja slitage eller förändringar i driftsförhållandena. Frekvensen bör återspegla produktionsvolym, materialets nötningsförmåga, kvalitetsrisk och tillverkarens underhållsrekommendationer.
När man utvärderar Fujian Quangong Mould Co., Ltd, bör köpare fastställa dessa verifieringskrav innan beställningen görs. Tydliga förväntningar på ritningsgodkännande, slutbesiktning, korrigerande åtgärder och produktionsvalidering ger en mer pålitlig grund för upphandling än ett allmänt uttalande om att formen är tillverkad enligt höga standarder.
Dimensionsnoggrannheten spelar roll eftersom en form är en funktionell komponent i ett större produktionssystem. Dess kavitetsgeometri påverkar dimensionerna och profilerna för färdiga block, medan dess monteringsgränssnitt avgör om den kan installeras korrekt på den avsedda maskinen. Konsekvenserna av dimensionsavvikelser kan innefatta inkonsekventa produkter, ytterligare inspektion, svår installation, omarbetning och onödiga produktionsavbrott. Dimensionsnoggrannhet bör dock inte betraktas isolerat från materialval, slitstyrka, tillverkningskvalitet, maskinskick och processkontroll.
För inköpsteam är det mest effektiva tillvägagångssättet att översätta produktionsbehov till en dokumenterad specifikation innan man jämför priser. Bekräfta den färdiga produktens dimensioner, maskinmodell, kritiska formegenskaper, tillämpliga toleranser, materialkrav och inspektionskriterier. Be leverantörer identifiera hur dessa krav kommer att verifieras och begär register som visar överensstämmelse. Om en numerisk tolerans är viktig, se till att den stöds av den godkända ritningen och kan mätas med en lämplig metod.
Fujian Quangong Mould Co.,Ltd bör övervägas genom samma evidensbaserade inköpsprocess. Köpare bör bekräfta de faktiska specifikationerna för den föreslagna formen, erhålla skriftlig kompatibilitetsbekräftelse, granska inspektionsdokumentationen och komma överens om förfaranden för att lösa avvikelser. Ingen leverantörs produkt bör väljas enbart på grund av ett annonserat precisionskrav eller en attraktiv initial offert.
Innan du utfärdar en inköpsorder, förbered en slutlig checklista som täcker ritningsrevision, nominella dimensioner, toleranser, materialkvalitet, maskingränssnitt, inspektionsprotokoll, leveransvillkor och support efter försäljning. Om formen är avsedd för en produktionslinje med stora volymer, överväg de ekonomiska konsekvenserna av driftstopp och tillgången på ersättningskomponenter som en del av den totala kostnadsutvärderingen. Efter installationen, validera formen med representativa färdiga produkter och behåll resultaten som en baslinje för framtida kvalitetsövervakning.
Om du skaffar en ny form eller byter ut en befintlig,kontakta vår fabrikför att diskutera avsedd blocktyp, maskinmodell, produktdimensioner och driftskrav. Begär en teknisk granskning av den föreslagna konstruktionen, bekräftelse av kritiska dimensionskrav och en offert baserad på en överenskommen inspektionsomfattning. Att tillhandahålla fullständig teknisk information i början hjälper till att upprätta realistiska tillverkningsförväntningar och stödjer ett mer transparent inköpsbeslut. En väl specificerad Brick Machine Mould är en praktisk investering i dimensionell konsekvens, produktionstillförlitlighet och långsiktig tillverkningskontroll.
Lämplig tolerans beror på det färdiga blockets specifikation, kavitetsgeometri, maskindesign, produktionsprocess och mätmetod. Köpare bör identifiera de nominella måtten och tillåtna avvikelser för kritiska egenskaper som kavitetslängd, bredd, djup, avstånd och monteringsgränssnitt. Geometriska krav som parallellitet eller position bör specificeras separat när de påverkar funktionen. Det finns ingen universell tolerans som är lämplig för varje form, så köparen bör bekräfta värden genom den godkända tekniska ritningen och komma överens om hur varje kritisk funktion ska inspekteras.
Formhålighetens dimensioner fastställer den geometri som är tillgänglig under formningen, så avvikelser kan bidra till variation i färdigt blocklängd, bredd, höjd och profil. Förhållandet är inte alltid en-till-en eftersom materialfuktighet, packning, vibration, urformning och härdning också kan påverka de slutliga dimensionerna. Köpare bör därför inspektera både formen och representativa färdiga block. Att jämföra mätningar på kavitetsnivå med produktionsprover hjälper till att fastställa om ett dimensionsproblem härrör från formen, maskininställningen eller den bredare tillverkningsprocessen.
Som minimum bör köparen begära den godkända tekniska ritningen och en slutbesiktningsrapport som täcker de överenskomna kritiska dimensionerna. Beroende på applikationen och inköpsspecifikationen kan stödjande dokument innefatta materialcertifikat, värmebehandlingsdokumentation, hårdhetsresultat, geometriska inspektionsdata och bekräftelse av maskingränssnittskompatibilitet. Rapporter bör identifiera relevant del eller beställning, ritningsrevision, nominella mått, uppmätta värden, acceptansgränser och eventuella godkända avvikelser. Dokumentationen bör visa överensstämmelse med de överenskomna kraven snarare än att bara ange att formen klarade inspektionen.
Ja. En form kan anpassa sig till ritningen medan färdiga block varierar på grund av instabil materialfuktighet, inkonsekvent fyllning, olämpliga packnings- eller vibrationsinställningar, maskinslitage, urformningsförhållanden eller härdningsrelaterade dimensionsförändringar. För att identifiera orsaken, mät mögeln, inspektera representativa block från olika hålrum och registrera relevanta produktionsförhållanden. Om formen håller sig inom specifikationen, undersök processen innan du beställer en ersättning. Om en kritisk mögelfunktion ligger utanför toleransen, dokumentera avvikelsen och avgör om korrigering eller utbyte krävs.
Jämför leverantörer mot samma godkända ritning, materialkrav, toleranser, inspektionsomfattning, maskinkompatibilitetskriterier och leveransvillkor. Granska bevisen varje leverantör kan tillhandahålla för dimensionell överensstämmelse, tillverkningskontroll, materialspårbarhet där så krävs och korrigerande åtgärder. Tänk också på installationsansträngning, förväntade underhållskrav, reservdelstillgänglighet, ledtid och de kommersiella villkoren för produkter som inte uppfyller kraven. Den lägsta offerten är inte nödvändigtvis det billigaste alternativet under formens livslängd, men ett högre pris är motiverat endast när det ytterligare tekniska eller kommersiella värdet stöds av bevis.


